Как производят ДПК: состав смеси, экструзия, контроль качества
Из чего делают ДПК, как проходят сушка, смешивание и экструзия, чем отличается пустотелая доска от полнотелой и как контролируют качество готового профиля.
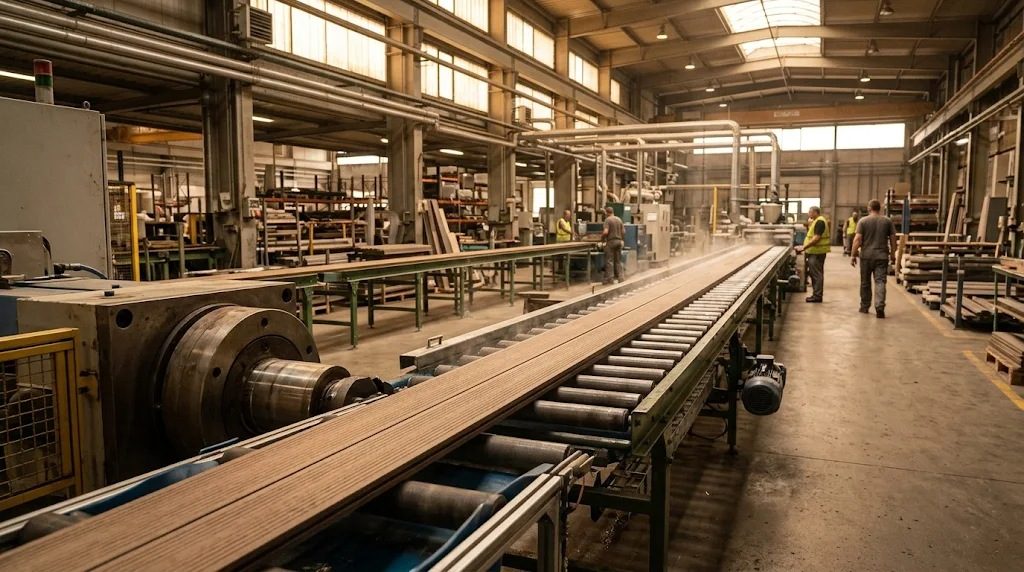
Производство ДПК (древесно-полимерного композита) сводится к четырём шагам: подготовка древесной муки и полимера, смешивание с добавками, выдавливание расплава через формующую головку (экструзия) и охлаждение с калибровкой профиля. Контроль качества идёт на каждом из шагов, включая выход с линии, и от него зависит, как доска поведёт себя на вашей террасе в жару, мороз и под ветром.
Ниже описан весь путь от сырья до готовой доски. Знание этого пути помогает читать предложения поставщиков и понимать, за что вы платите, когда выбираете композитную доску для участка.
Из чего состоит ДПК
Композит собирают из трёх групп компонентов: древесный наполнитель, полимерная основа и функциональные добавки. Соотношение у разных производителей отличается, точный рецепт чаще всего остаётся коммерческой тайной. Общая картина такая.
Древесный наполнитель. Это древесная мука или тонкая стружка из отходов деревообработки: хвойные породы, берёза, иногда лузга и другие растительные волокна. Именно наполнитель придаёт доске фактуру, жёсткость и тёплый вид. Доля древесной части в доске велика, нередко около половины массы. Точная доля задаётся рецептом конкретного завода.
Полимерная основа. Связующим служит термопласт: полиэтилен, полипропилен или поливинилхлорид. В террасных досках чаще всего встречается полиэтилен, в том числе вторичный, очищенный и гранулированный. Полимер при нагреве становится текучим, обволакивает частицы древесины и после остывания фиксирует форму. Благодаря этому оболочка из пластика защищает древесные волокна от влаги.
Функциональные добавки. Они составляют небольшую часть массы, но без них доска быстро теряет цвет и свойства:
- связующий агент (совместитель), который «склеивает» гидрофильную древесину и гидрофобный полимер;
- пигменты для цвета, которые закладывают в массу;
- УФ-стабилизаторы и светостабилизаторы, замедляющие выгорание на солнце;
- антиоксиданты и термостабилизаторы, защищающие полимер от разрушения при нагреве;
- смазки, облегчающие проход расплава через головку и дающие гладкую поверхность;
- антисептики и биоциды против плесени и грибка;
- иногда антипирены.
Для Казахстана с жарким летом и яркой инсоляцией особенно важны УФ-стабилизаторы и качество пигмента. Для суровой зимы важны связующий агент и однородность смеси: если частицы древесины плохо связаны с полимером, влага проникает вглубь, замерзает и разрушает структуру.
Как готовят сырьё: сушка, помол, дозирование
Самая капризная часть рецепта связана с влагой. Вода в древесине при нагреве превращается в пар, образует пузыри в расплаве, и в доске появляются поры, раковины и шероховатая поверхность. Поэтому влажность муки доводят до очень низкого уровня сушкой. Технологи ориентируются на допуск, указанный в регламенте завода, и проверяют влажность партии влагомером.
Подготовка древесной части идёт в такой последовательности:
- Древесные отходы очищают от посторонних включений: песка, металла, камней. На линии стоят сита и магнитные сепараторы.
- Измельчают до фракции муки. Чем ровнее фракция, тем однороднее и прочнее готовый профиль. Слишком крупные частицы дают слабые места и видимые вкрапления.
- Просушивают в сушильных установках или барабанах до заданной остаточной влажности.
- Хранят в закрытых ёмкостях, чтобы мука не набрала влагу из воздуха обратно.
Полимер при этом проходит свой путь. Вторичный пластик дробят, моют, сушат, пропускают через фильтры и гранулируют. Чистота и однородность полимера напрямую влияют на цвет и механику доски. Если в массе остаются посторонние примеси, на поверхности позже проступают пятна и точки.
Затем сырьё дозируют по рецепту. Весовые дозаторы выдают компоненты в нужной пропорции, и отклонение даже в несколько процентов меняет текучесть расплава, усадку и прочность.
Смешивание и гранулирование: два пути к экструзии
Производители пользуются двумя схемами, и от выбора зависят однородность и стоимость доски.
Одностадийная схема (прямая экструзия). Подготовленные компоненты смешивают в высокоскоростном смесителе и сразу подают в экструдер, который одновременно плавит смесь и формует профиль. Схема проще и дешевле в обслуживании, но требует очень точного дозирования и сухого сырья.
Двухстадийная схема (с гранулированием). Сначала смесь прогоняют через компаундирующий экструдер и получают гранулы древесно-полимерного композита. Гранулы остывают, сушатся и хранятся как полуфабрикат. Затем вторая линия плавит их и формует профиль. Лишний цикл нагрева стоит денег и энергии, зато гранулы дают более однородную массу, а входной контроль гранул позволяет отсекать брак до формовки.
В итоге у доски, сделанной по двухстадийной схеме, чаще лучше распределение цвета и меньше внутренних дефектов. Правило работает не всегда: аккуратный завод с одностадийной линией выпускает хороший продукт, а небрежный испортит любую схему.
Смешивание ведут в горячем и холодном смесителях. В горячем (с обогревом) компоненты перемешиваются и немного прогреваются за счёт трения, что помогает смазкам и связующему агенту равномерно распределиться по частицам. В холодном смесителе массу охлаждают до безопасной температуры, чтобы она не слёживалась и не начала преждевременно плавиться.
Экструзия: как формируется профиль доски
Главный этап производства — экструзия. Расплавленную смесь продавливают через формующую головку (фильеру), и на выходе получается непрерывный профиль нужного сечения. Узлы линии идут по порядку:
- Экструдер. Это нагреваемый цилиндр с одним или двумя шнеками. Шнеки сжимают и перемешивают смесь, а нагрев по зонам доводит полимер до текучего состояния. Для ДПК чаще применяют двухшнековые конические экструдеры: они мягче обращаются с древесным наполнителем и лучше его вымешивают. В цилиндре есть зона дегазации, через неё уходят остатки влаги и летучие вещества.
- Формующая головка. Это сердце линии. Её каналы определяют сечение доски: ширину, толщину, количество и форму пустот в пустотелом профиле. Головку изготавливают под каждый типоразмер отдельно, поэтому широкий ассортимент сечений означает большой парк оснастки.
- Вакуумная калибровочная ванна. Горячий профиль входит в калибратор, где он удерживается в точном размере и охлаждается под разрежением. Вакуум прижимает стенки к калибровочной оправке, а охлаждающая вода уносит тепло.
- Тянущее устройство. Гусеничный или ленточный механизм равномерно вытягивает профиль. Скорость тяги согласуют со скоростью шнека: рассогласование приводит к волнистости и перекосам.
- Рез и укладка. Пила режет профиль на заданную длину, после чего доски складывают на стеллажи.
Температура по зонам, скорость шнека и скорость тяги образуют технологический режим. Малейший сбой в режиме виден на изделии: перегрев даёт потемнение и пузыри, недогрев даёт шероховатость и слабое сцепление частиц, быстрое охлаждение оставляет внутренние напряжения, которые потом приводят к короблению.
Охлаждение, тиснение и обработка поверхности
После калибровки доска обретает форму, но поверхность требует дополнительной работы. Здесь производители делают то, что отличает «заводскую» доску от просто экструдированного профиля.
Тиснение. Рифлёную или имитирующую древесину фактуру наносят валиками, пока поверхность ещё пластична. Объёмный рисунок с бороздами и имитацией сучков прибавляет противоскольжения и скрывает мелкие царапины. Варианты с таким рисунком собраны в разделе доски с 3D-тиснением.
Брашировка (щётки). Металлические или нейлоновые щётки удаляют с поверхности тонкий слой полимера и приоткрывают древесные волокна. Получается фактура старого дерева с выраженным рисунком. Такая обработка вдобавок снижает скользкость.
Шлифовка. Гладкая поверхность получается шлифовкой лентами. Она убирает следы фильеры и подготавливает доску к покраске или нанесению плёнки.
Покрытие защитным слоем. Современные доски получают на экструзионной линии защитную оболочку (коэкструзия, о ней ниже).
Окончательно профиль выдерживают на складе: после выхода с линии в нём ещё остаются внутренние напряжения, и им нужно время на релаксацию. Поспешная упаковка свежей доски может привести к искривлению.
Пустотелая и полнотелая доска: что меняется на линии
Профиль определяет конструкцию доски и режимы формования. Здесь два основных типа.
Пустотелая доска имеет внутри продольные каналы, разделённые перемычками. Головка у неё сложнее: нужны дорны (стержни), формирующие пустоты, и поддерживающие их мостики. Расход сырья ниже, масса доски меньше, а вакуумная калибровка должна точно держать геометрию, иначе перемычки «уплывают». Внешние стенки здесь тоньше, и качество смеси и режима охлаждения отражается на ударной прочности прямо и сильно. Такие доски собраны в разделе пустотелая террасная доска.
Полнотелая доска изготавливается цельным сечением. Сырья уходит больше, доска тяжелее, но выдерживает большую нагрузку, лучше держит крепёж на торце и меньше боится ударов. Для полного сечения особенно важно равномерное охлаждение: снаружи профиль остывает быстро, а внутри ещё горячо, из-за чего в толще возможны пустоты усадки и напряжения. Заводы подбирают скорость тяги и длину охлаждающей линии с запасом. Каталог таких изделий: полнотелая террасная доска.
Для решения «пустотелая или полнотелая» производство даёт простую подсказку. Если нагрузки высокие (кафе, проходная терраса, пирс), полнотелое сечение работает надёжнее. Если нагрузки бытовые, а важна лёгкость и экономичность, хватает пустотелого профиля нормальной толщины стенки. Выбор по условиям эксплуатации подробно разобран в разделе про террасную доску ДПК.
В отдельную группу выходит бесшовная доска с замкнутой поверхностью без видимых швов. Такой профиль требует более сложной оснастки. Нужны ли заглушки на торцах, уточняйте в инструкции производителя. Варианты сведены в разделе бесшовная террасная доска.
Коэкструзия: защитная оболочка поверх сердцевины
Коэкструзия добавляет второй экструдер. Один формирует сердцевину доски, второй одновременно наносит на неё тонкую оболочку из чистого полимера с пигментами и стабилизаторами. Оба потока встречаются в общей головке и свариваются в единый профиль без швов и склейки.
Оболочка выполняет три задачи:
- защищает древесную часть от влаги и пятен;
- даёт цвет, устойчивый к выгоранию, поскольку стабилизаторы сосредоточены именно в верхнем слое;
- облегчает чистку: грязь и жир хуже впитываются в плотный полимерный слой.
Для сурового климата это существенное преимущество. Летом поверхность греется на солнце, зимой промерзает, и перепады нагружают именно верхний слой. Плотная оболочка выдерживает такие циклы лучше открытой поверхности. Однако при глубоких царапинах оболочка повреждается, и на этом месте видна сердцевина другого цвета. Ассортимент таких решений: доска с коэкструзией.
Качество коэкструзии определяется адгезией слоёв. Если связь слабая, оболочка со временем отслаивается пластами. Хорошие заводы проверяют сцепление слоёв на образцах из каждой партии.
Как контролируют качество на производстве
Контроль строится по ходу всей цепочки, и каждый шаг ловит свой тип дефектов.
Входной контроль сырья. Проверяют влажность и фракцию древесной муки, чистоту и показатель текучести полимера, стабильность пигментов. Партию, не прошедшую проверку, не пускают в рецептуру.
Контроль на линии. Оператор следит за температурой зон, давлением расплава, током двигателя шнека и скоростью тяги. Отклонение сигналит о проблеме раньше, чем появится брак на готовой доске. Геометрию замеряют штангенциркулем и шаблонами прямо на выходе, пока линия работает.
Контроль готового изделия. Типичный набор проверок для террасной доски:
| Что проверяют | Что показывает |
|---|---|
| Размеры сечения и длина | Соответствие чертежу, ровность посадки в кляймер |
| Масса погонного метра | Стабильность плотности и расхода сырья |
| Поверхность | Раковины, вкрапления, разнотон, следы фильеры |
| Прочность на изгиб | Способность выдержать нагрузку между лагами |
| Водопоглощение и разбухание | Качество связи полимера с древесиной |
| Стойкость к УФ и перепадам температур | Выгорание, потрескивание, коробление |
| Скользкость поверхности | Безопасность на влажной террасе |
Часть испытаний ускоренная: образцы держат в воде, циклами замораживают и нагревают, облучают лампами, имитирующими солнце. Конкретные методики и допуски у каждого завода свои, и о них стоит спрашивать поставщика напрямую.
Контроль партий. Образцы от каждой партии хранят и маркируют. Если появляется претензия, можно найти дату выпуска и режим, на котором доску сделали. Серьёзные производители ведут такой учёт.
Типичные дефекты и откуда они берутся
Чтобы понимать, на что смотреть при приёмке, полезно знать, какой сбой в производстве даёт какой дефект.
- Пузыри и раковины на поверхности. Сырьё было влажным или дегазация сработала слабо.
- Тёмные пятна и подпалины. Перегрев в экструдере или застой массы в головке.
- Разнотон между досками. Нестабильное дозирование пигмента или смена партии сырья без корректировки рецепта.
- Волнистость и «пропеллер». Рассогласование тяги и охлаждения, неравномерное остывание.
- Хрупкость на торце. Мало связующего или слишком крупная древесная фракция.
- Быстрое выгорание. Мало УФ-стабилизаторов или плохо распределённый пигмент.
- Расслоение оболочки. Слабая адгезия слоёв при коэкструзии.
Часть дефектов видно на первый взгляд, часть проявляется после первого сезона. Разнотон между досками в первую очередь заметен на ровной террасе, и поэтому доски из одной партии укладывают вместе.
Что производство значит для вашей террасы
Знание технологии помогает выбрать доску и избежать ошибок при монтаже.
Тепловое расширение. Полимер расширяется при нагреве заметнее дерева. В Казахстане разница между летним днём и зимней ночью очень велика, поэтому доску кладут с температурными зазорами, а у стен и ограждений оставляют компенсационный отступ. Величины зазоров и расстояние между лагами задаёт инструкция производителя доски: у разных рецептур они различаются. Для опорных каркасов используют лаги из ДПК или алюминия, а закрепляют доску кляймерами подходящего типа.
Торцы. У пустотелой доски открытые каналы. Их закрывают заглушками, иначе внутрь попадает пыль, вода и мелкий мусор. Нужные элементы есть в разделе комплектующих для террасной доски.
Цвет. Свежая доска со временем слегка меняет оттенок: летом выгорает верхний слой, затем цвет стабилизируется. Это нормальный процесс, который сопровождает любой композит.
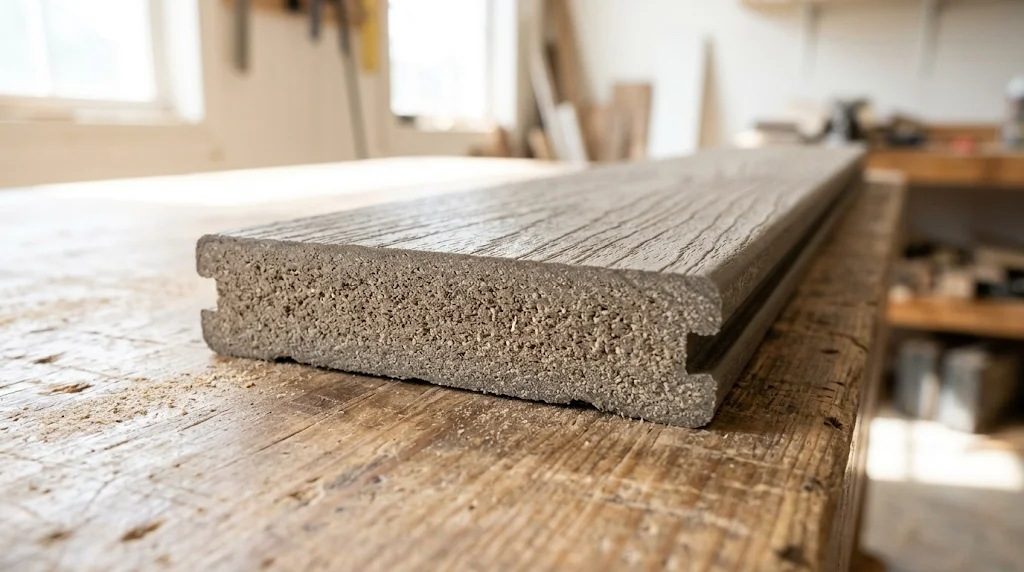
Резка и обработка. Доску режут обычными инструментами по дереву. Срез открывает внутреннюю структуру, и на нём видна древесная масса. Для защиты торцов применяют торцевые планки и уголки.
Расчёт материала. Количество досок, лаг и кляймеров считается по длине и ширине площадки. Для предварительной оценки подойдёт калькулятор. Он считает по шагу лаг 400 мм и зазору 5 мм и не добавляет запас на подрезку, поэтому на реальном объекте стоит заложить дополнительные доски на обрезки.
Монтаж лучше доверить людям, которые знают поведение композита: страница монтажа террасной доски описывает, как мы подходим к работе. Заявку на расчёт материала можно оставить на сайте, менеджер пришлёт смету на материал и доставку.
Вопросы и ответы
Из чего делают ДПК?
Из древесной муки, полимера (чаще полиэтилен, реже полипропилен или ПВХ) и небольшой доли добавок: связующего агента, пигментов, УФ-стабилизаторов, смазок и антисептиков. Пропорции задаёт рецепт завода.
Как проходит производство террасной доски?
Сырьё сушат и дозируют, смешивают, плавят в экструдере и продавливают через формующую головку. Затем профиль калибруют и охлаждают в вакуумной ванне, тянут, при необходимости тиснят или браширут, режут на длину и выдерживают на складе.
Чем отличается экструзия с гранулированием от прямой?
При прямой экструзии смесь сразу идёт в формовку. При гранулировании сначала получают гранулы композита, а затем из них формуют профиль. Второй путь дороже, но даёт более однородную массу и позволяет проверить полуфабрикат до формовки.
Как отличить качественную доску по внешнему виду?
Смотрите на геометрию (ровные грани, одинаковая толщина по длине), на поверхность (без раковин, подпалин и вкраплений), на равномерность цвета у досок из одной партии и на срез: плотная однородная структура без крупных пор. Для коэкструзии оболочка не должна отслаиваться на торце.
Почему пустотелая доска легче полнотелой?
Внутри пустотелого профиля формируются продольные каналы, поэтому на ту же длину уходит меньше сырья. Лёгкость экономит материал, а полнотелая доска взамен выдерживает более высокие нагрузки.
Нужно ли доске время на «усадку» после производства?
Основная релаксация напряжений происходит на заводе при выдержке. Перед монтажом доске полезно дать полежать на объекте в тех же условиях, где она будет работать, чтобы она приняла температуру воздуха. Инструкция производителя конкретной доски уточнит нужную выдержку.